电弧焊接全工艺流程深度解析与选型矩阵
手工焊、氩弧焊、气保焊、埋弧焊有什么区别?
电弧焊简称电焊,是一种利用电弧(属于等离子体的一种形态)作为热源熔化金属进行焊接的工艺。根据设备、焊接工艺的不同,又细分为手工焊、氩弧焊、气保焊(MIG/MAG)、埋弧焊、等离子焊接,等离子切割等。
工程学描述
通过在电极与工件之间建立并维持稳定的气体放电现象,将电能转换为高强度的热能(以及光能)。通过这种高热量瞬间熔化电极材料(熔化极)和母材,形成共同的焊接熔池。随着电弧向前移动,熔池冷却凝固,实现金属原子间的冶金结合。
- 属于液相焊接,区别于固相焊(如摩擦焊);
- 通常需要施加保护介质(气体、焊剂或熔渣),以隔绝大气中的氧、氮、氢对高温液态金属的有害侵入。
工作原理
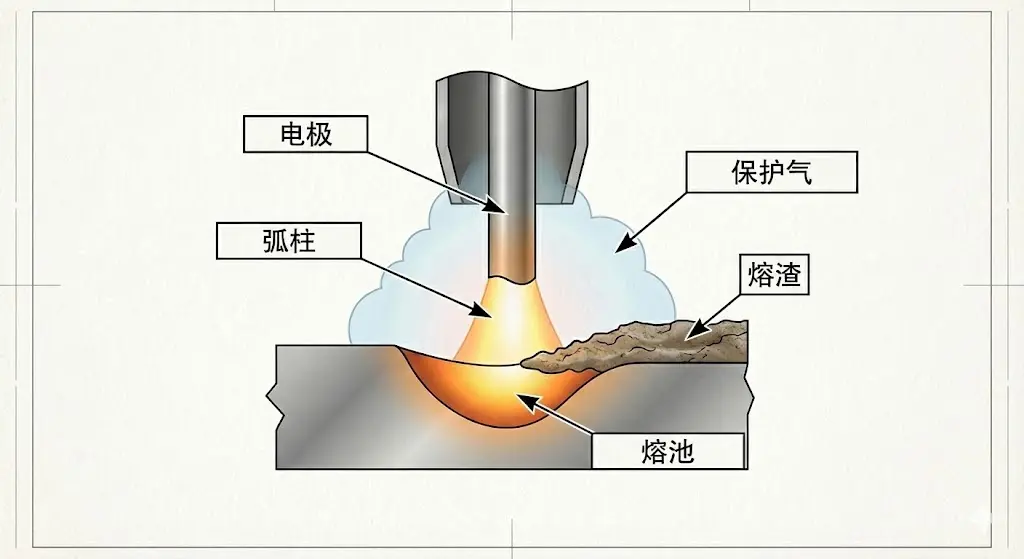
电弧并非简单的火花,而是一种气体在强电场作用下产生的强烈自持放电现象。对于焊接电弧而言,是在焊接电源(电焊机)的驱动下,电极(焊条、焊丝、钨针)与工件之间的气体介质在强电场作用下发生电离。
气体分子被电离分解为带正电的离子和自由电子,形成的高温导电气体混合物,即等离子体(Plasma)。这种低电压、高电流的放电通道就是电弧。
伴随气体电离的过程,电弧将电能高效转换为热能。阴极区与阳极区分别负责释放电子和接收电子,产生大量的电阻热。
工艺选型的核心逻辑
MIG 与 MAG 的实战差异
在工业现场常统称为“二保焊”,但在工程应用中必须严格区分:
- MAG (活性气体): 使用 CO2 或 Ar+CO2 混合气。它是碳钢和不锈钢焊接的主力工艺。
- MIG (惰性气体): 仅使用纯 Ar 或 He。几乎是铝、镁、铜合金焊接的唯一选择。
效率与质量的博弈
- MMA (手工焊): 极其灵活。在户外维修、高空作业及狭窄空间中具有无可替代的优势。
- TIG (氩弧焊): 质量天花板。成型精美,热输入控制严格,但相对速度较慢。
- KDTIG (深熔焊): 锁孔效应 (Keyhole Effect) 专家。实现中厚板一次焊透,平衡质量与效率。
重工业之王:SAW (埋弧焊)
在大规模的风电塔架、大型船舶及高压容器制造中,SAW 方案是实现中厚板高效拼接的核心。
- 电弧完全隐藏于颗粒状焊剂层下燃烧,无可见弧光辐射与金属飞溅。
- 具备极高的熔敷率,单丝或多丝工艺,其单位时间金属填充量是传统气保焊的 3-5 倍。
电弧焊主要工艺分类对比
手工电弧焊 (MMA)
设备简单,户外适应性强,可风中作业。
效率低,依赖焊工技能,需频繁更换焊条,有熔渣。
碳钢、不锈钢
维修、户外安装
钨极氩弧焊 (TIG)
焊缝质量高,成型美观,无飞溅。
效率相对较低,对焊工技能及工件清理要求严格。
碳钢、不锈钢、铝
精密管道、薄板
熔化极活性气体保护焊 (MAG)
连续送丝,熔敷效率高,易于自动化。
易产生气孔,飞溅较大(相对于MIG),需防风。
碳钢、低合金钢
钢结构、重工
熔化极惰性气体保护焊 (MIG)
连续送丝,效率高,无熔渣,易于自动化。
设备相对复杂,对油污敏感,抗风能力弱。
铝镁/铝硅合金
有色金属焊接
埋弧焊 (SAW)
极高熔敷率,熔深大,无弧光辐射。
仅限平焊位置,设备笨重,无法焊接薄板。
中厚板碳钢/不锈钢
造船、压力容器
大熔深氩弧焊 (KDTIG)
单面焊双面成型,熔深极大,无需开坡口。
设备昂贵,需专用工装,仅适合长直缝或环缝。
中厚板不锈钢/钛
化工容器、管道
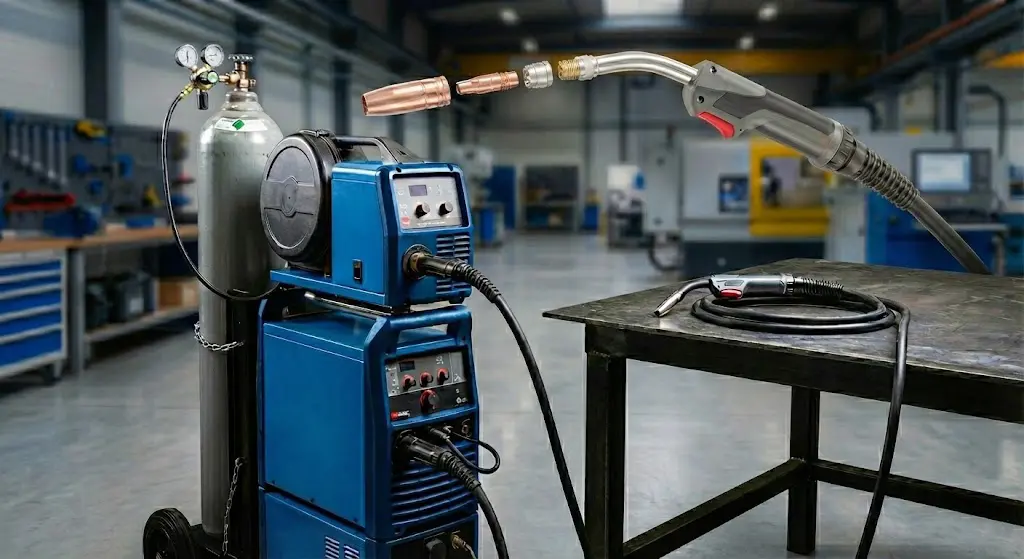
MIG/MAG 焊接系统
-
高频 IGBT 逆变技术
将工频交流电转换为高频方波,实现极细微的熔滴过渡控制。相比硅整流机型,动态响应速度提升 10 倍以上,显著降低飞溅率并节省 30% 生产用电成本。
-
数字化一元化 (Synergic) 逻辑
内置海量焊接专家数据库。操作员仅需设定板厚与材质,系统自动匹配最佳的电压波形与送丝速度。这种预设逻辑确保了即使是非资深焊工,也能获得一致的冶金结合质量。
-
双脉冲 (Double Pulse) 波形调制
专门针对铝合金与不锈钢。通过高低频率切换产生的“鱼鳞纹”不仅美观,更重要的是通过脉冲能量有效破除铝材表面的氧化膜并细化焊缝晶粒,降低热裂纹倾向。
送丝稳定性与末端执行机构
送丝的微小波动会直接导致弧长的频繁跳动。我们从物理摩擦学与导电稳定性维度进行选型匹配。
送丝机构物理匹配
硬质焊丝专用。咬合力强且精准,确保碳钢焊丝在远距离(>15m)输送时依然保持恒定送丝速度,杜绝电弧跳动。
铝、镁、铜焊丝专用。接触面更柔和,降低摩擦阻力系数,防止在送丝轮高压下导致焊丝表面产生刻痕或几何变形。
针对药芯焊丝的空心结构设计。既能提供足够的抓取力,又不会因过度挤压导致药芯粉末断节或发生“爆粉”现象。
焊枪末端易损件选型
相比普通电解铜,铬锆铜导电嘴拥有极高的软化温度和耐磨性。使用寿命提升 400%,是自动化产线减少停机换件的核心关键。
碳钢使用钢制送丝管,铝合金必须使用石墨或特氟龙管,以降低摩擦力,彻底解决铝焊丝(ER5356/ER4043)的送丝不稳现象。
电流 < 250A 建议采用气冷(轻便);电流 > 300A 必须采用水冷循环系统,防止导电嘴内孔受热膨胀导致断弧或夹丝。
焊接材料:冶金结合的物质基础
1. 填充焊丝 — 冶金性能之本
焊丝化学成分决定了机械性能,表面处理则决定了送丝顺畅度。
脱氧剂的关键作用 (Mn & Si)
以通用 ER50-6 为例,其高锰 (Mn) 和高硅 (Si) 含量是重要的焊接“清洁剂”,能与母材表面的铁锈、油污中的氧发生置换反应,生成浮渣排出,显著减少气孔缺陷。
表面处理工艺
- 表面镀铜:旨在防锈并增强导电性。但劣质镀层剥落会堵塞导电嘴与送丝软管。
- 高性能无镀铜丝:采用特殊表面活化处理,电弧更稳且更环保,无铜粉堵塞风险,是自动化焊接的理想选择。
铝焊丝选型细节
- 4043 (Al-Si):含硅,流动性极佳,焊缝抗裂性强。但材质较软导致送丝稳定性差,且阳极化处理后焊缝易发黑。
- 5356 (Al-Mg):含镁,强度高且硬度适中,送丝顺畅。需注意在 65°C 以上环境长期使用有应力腐蚀风险。
2. 药芯与焊剂 — 微型冶金反应炉
药芯焊丝的酸碱平衡
- 金红石型 (酸性):工艺性卓越,电弧柔和且飞溅极小,焊后渣壳常因热收缩率差异自动脱落,是造船与钢结构的首选。
- 碱性型:脱硫脱磷能力强,扩散氢含量极低。其焊缝具有极高的低温冲击韧性 (抗裂性),专为承压设备设计。
埋弧焊剂选型逻辑
- 熔炼焊剂 (如 HJ431):玻璃状颗粒,不吸潮,便于回收。局限在于无法进行合金过渡,仅限普通碳钢。
- 烧结焊剂 (如 SJ101):支持向焊缝过渡 Mn, Si, Cr 等元素(合金过渡)。
- 碱度影响 (BI):酸性焊剂 (BI < 1.0) 脱渣易但韧性差;碱性焊剂 (BI > 1.5) 强力脱氧脱硫,提供极高纯净度。
3. 钨电极 — 能量发射源
色标系统与氧化物添加
- 钍钨 (红色):耐用但具有放射性危害,欧美市场已严厉限制。
- 铈钨 (灰色):起弧极易,低电流稳定性佳,适合薄板及微型管道。
- 镧钨 (金/蓝色):目前最佳全能替代者。电子发射率高,烧损率极低。
- 纯钨 (绿色):仅限交流铝焊,利用端部球化特性破除铝氧化膜。
尖端物理几何
角度越尖 (30°) 熔深越深,电弧集中;角度越钝 (60°–90°) 焊缝越宽,且钨极寿命显著延长。
4. 保护气体 — 物理特性的调节器
气体的电离电位与熔深特征
- 氩气 (Ar):电离能低,电弧极稳,产生典型的指状熔深(深而窄)。
- 二氧化碳 (CO2):热传导率高,电弧剧烈收缩,产生碗状熔深(宽而浅)。
先进混合气工艺
- 80% Ar + 20% CO2:碳钢实心丝的黄金标准,可实现无飞溅的喷射过渡。
- 三元混合气 (He+Ar+CO2):氦气增加热输入,改善不锈钢短路过渡时的流动性。
焊接质量控制与缺陷溯源
从 4M1E 的事前预控到 NDT 的事后验证,元孚深科为您构建全生命周期的焊接质量管理体系。
焊工资质管控
严格执行持证准入与定期技能评定,通过数字化系统追踪焊工的一次合格率(RRR)。
动态监测
焊接电源的波形稳定性与送丝系统的摩擦力矩监控,是确保能量输入恒定的物理基础。
冶金溯源
对焊丝化学成份及焊剂烘干曲线进行批次化管理,确保焊接区的物理环境可控。
WPS 执行力
严格锁定线能量 E = η · U · Iv 范围,精准控制层间温度与热输入。
工况保护
监控湿度(< 90%)与风速,通过预热补偿应对低温及恶劣环境下的氢致冷裂纹风险。
缺陷识别与应对策略中心
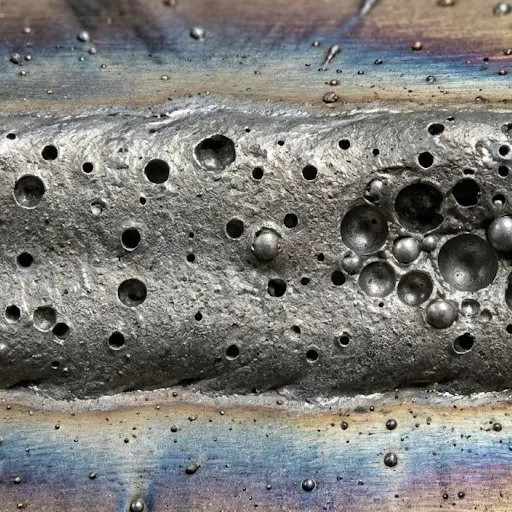
核心诱因:
1. 焊材烘干不足导致氢/水汽逸出;
2. 保护气纯度低或流量波动导致大气侵入;
3. 母材边缘存在铁锈、油污。
工程对策:
- 严格执行 350°C 焊剂烘干程序;
- 检查气路气密性,使用层流喷嘴提升保护效能;
- 坡口两侧各 20mm 范围必须清理至露出金属光泽。
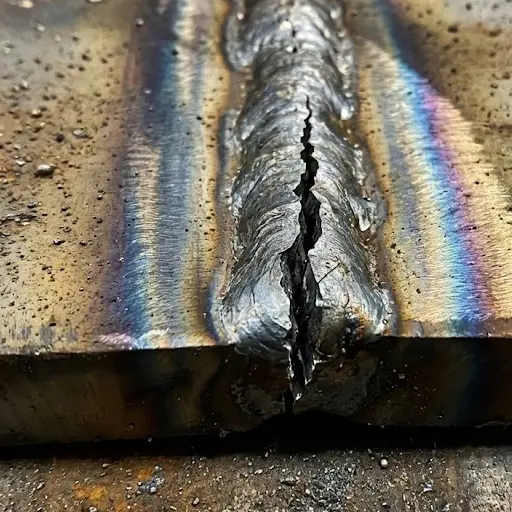
核心诱因:
1. 焊缝成型系数不对,导致结晶应力集中;
2. 硫、磷(S, P)杂质含量偏高;
3. 拘束应力过大或冷却速度过快。
工程对策:
- 优化层间温度与预热程序,降低冷却应力;
- 选用高锰(Mn)填充材料,通过锰硫比抑制低熔点共晶;
- 采用收弧电流填满弧坑,防止火口裂纹。
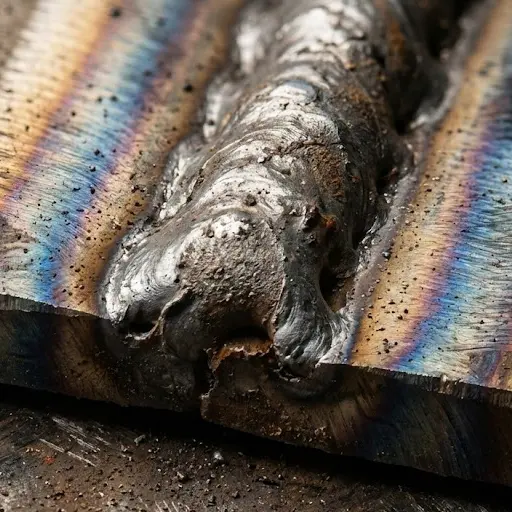
核心诱因:
1. 焊接电压过高,导致电弧过长;
2. 焊接速度过快,液态金属填充不及;
3. 焊枪角度与运条姿态不当。
工程对策:
- 适当降低焊接电压,控制短弧作业;
- 优化行走速度,确保护送熔池边缘充分润湿;
- 调整焊枪角度,使其与接头夹角保持合理比例。
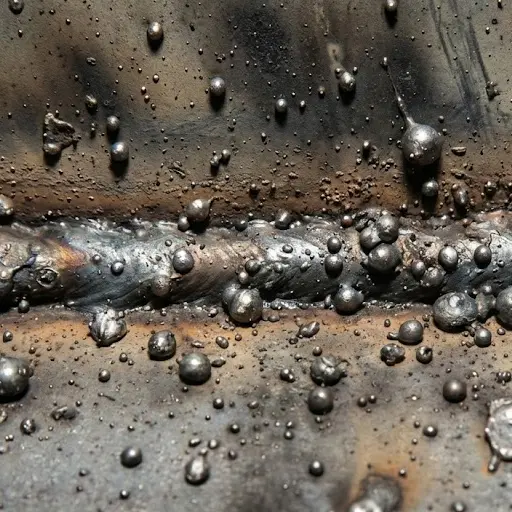
核心诱因:
1. 电流/电压参数极不匹配,处于不稳定过渡区;
2. 保护气体含氮量超标或成分不当;
3. 送丝阻力大导致电弧频繁爆断。
工程对策:
- 采用数字脉冲(Pulse)技术,实现无飞溅喷射过渡;
- 使用高纯度 Ar + CO2 混合气;
- 检查送丝机阻力系数,保持 WFS 送丝稳定性。
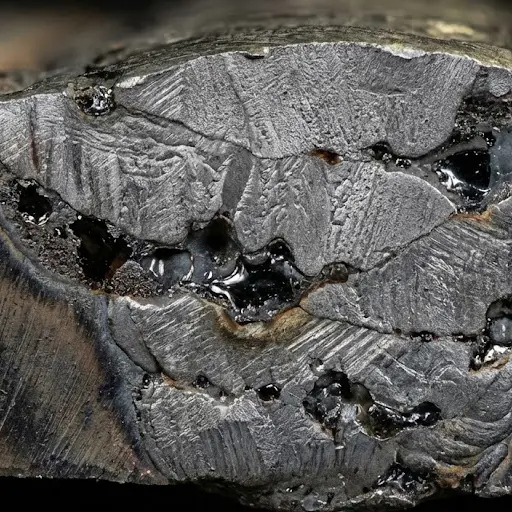
核心诱因:
1. 多层多道焊时层间清渣不彻底;
2. 焊接电流过低,熔渣浮起速度慢;
3. 坡口角度过小或运枪角度不当。
工程对策:
- 加强机械清理,确保层间无残存氧化物;
- 适当提高电流以提升熔池流动性,使渣系自动上浮;
- 调整运枪姿态,严禁熔渣超前。
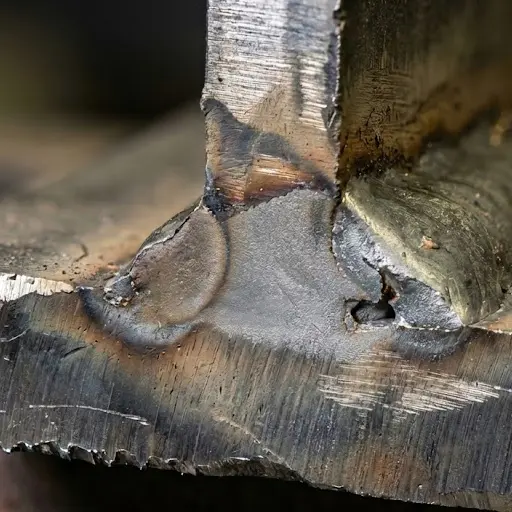
核心诱因:
1. 焊接线能量输入过低(Cold Lap);
2. 电弧偏吹导致单侧能量分布不均;
3. 侧壁存在未清理的致密氧化膜。
工程对策:
- 增大电流并控制焊接速度,确保足够的熔深;
- 通过摆动运条确保侧壁获得充分热交换;
- 采用混合气提升电弧挺度,抑制电弧磁偏吹。
NDT 验证:质量的最后关口
UT 超声波检测
利用高频声波在材料内部反射的声时与能量衰减定位缺陷:
该技术能精准捕捉焊缝内部的面积型缺陷(如未熔合、裂纹)。由于其极强的穿透深度,是厚板结构与高压锅炉的首选 NDT 方案。
RT 射线检测
利用 X/γ 射线穿透金属时的能量衰减差异进行内部成像。其核心优势在于能以数字影像直观呈现焊缝内部的体积型缺陷(如气孔、缩孔、夹渣)。
这种非接触式检测提供了永久性的质量记录,是判别核电级压力容器及航天航空发动机核心组件完整性的终极“火眼金睛”。
PT/MT 表面检测
针对肉眼难以识别的细微表面缺陷,采用物理学手段进行增敏捕捉:
PT (渗透): 利用毛细现象使红色或荧光液渗入开口缺陷,将微米级裂纹可视化,广泛应用于不锈钢、铝等非磁性材料。
MT (磁粉): 针对铁磁性材料,利用磁漏场吸附磁粉,精准锁定皮下 2mm 以内的疲劳裂纹,灵敏度与可靠性远超传统目视检测。
VT 视觉检测
它是全过程质量管理的第一道防线。除了完工后的焊缝成型与几何尺寸检查,现代 VT 更融合了高速工业摄像机与电弧光谱分析系统。
通过实时捕捉熔池的动态流向与飞溅频率,VT 能在缺陷产生的一瞬间给出逻辑预警,是实现从“焊后被动检测”转向“在线主动管控”的核心桥梁。
安全环保与全寿命周期成本趋势
从保护焊工的每一次呼吸,到优化企业的每一分投入。元孚深科将 EHS 体系与 ROI 逻辑深度结合,重新定义现代焊接的价值边界。
安全防护:职业健康与绿色生产
PAPR 呼吸保护体系
针对不锈钢焊接产生的六价铬(CrVI)烟尘,传统的口罩已无法满足防护标准。我们提倡使用 PAPR 正压送风系统,确保焊工吸入的每一口空气都经过 HEPA 级过滤。
ADF 智能变光技术
电弧产生的强 UV/IR 辐射是白内障的主因。采用高色准 ADF 自动变光面罩,在毫秒级完成光敏切换,保护视力的同时提升焊缝熔池的可视清晰度。
源头捕捉净化
与其净化整个车间,不如直接在焊枪末端进行抽吸。通过集成式吸入式排烟焊枪,在烟尘逸散至焊工呼吸带前将其 90% 以上直接捕获。
现代焊工装备图鉴
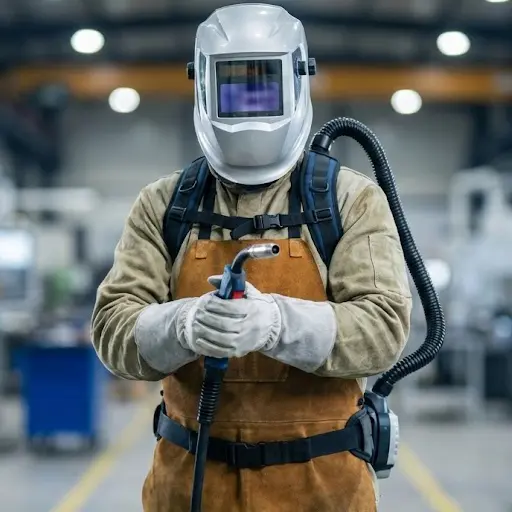
ADF自动变光面罩、PAPR正压送风系统、吸入式排烟焊枪及专业防护服
成本进化:从“耗材单价”到“熔敷效率”
实心丝: 95%+ | 药芯丝: 85-90% | 手工焊: 60-70%
焊接成本结构的“冰山模型”
根据行业大数据统计,人工与管理成本占焊接总支出的 80%-85%,而焊材仅占约 10%-12%。
元孚深科的降本逻辑是:通过高效的焊接工艺,结合高品质的设备、耗材减少焊后清理(Grinding)时间,通过数字化电源提升熔敷速度(WFS)。哪怕焊材单价提升 15%,只要能节省 5% 的人工工时,您的总利润就会显著增长。
| 评价维度 | 传统焊接模式 | 元孚深科:未来工业模式 |
|---|---|---|
| 质量依赖 | 高度依赖“老师傅”手艺,质量波动大 | 依赖数字化 WPS 与机器人执行,高度一致 |
| 过程追溯 | 焊后拍片检测,溯源困难 | IoW 物联网实时监控,每一毫米焊缝均有数据 |
| 生产节拍 | 受人工疲劳影响,有效焊接率 < 40% | 协作机器人持续工作,有效焊接率 > 85% |
技术伙伴,共筑每一道稳固焊缝
电弧焊不仅是金属的连接,更是物理数据与工匠精神的融合。在我们焊接人的视野里,每一项工艺参数的微调,都是对生产力边界的探索。从原理科普到硬件选型,从缺陷治理到成本优化,我们期待成为您在焊接工程领域最值得信赖的技术基石。