激光加工工艺解析与工业级一站式解决方案
深度解析焊接、切割、熔覆及清洗机理,构建基于“锐科+柏楚+嘉强”黄金三角的高 ROI 生产力体系
激光加工核心原理:光子能量传递与转换机制
激光加工的本质并非简单的热处理,而是基于量子力学的受激辐射 (Stimulated Emission)与材料热动力学的交互。通过对波长、脉宽及辐照度的微观驾驭,实现对材料去除、连接与改性的精准控制。
1. 物理基础:受激辐射与相干性
- 单色性:极窄的光谱线宽,便于透镜聚焦。
- 相干性:相位完全一致,能量高度集中。
- 方向性:发散角极小,适合长距离传输。
2. 光学选择:波长与材料吸收机制
- 1064nm (光纤):金属自由电子吸收峰,适合钢/铁加工。
- 10.6μm (CO2):非金属分子共振吸收,适合聚合物/玻璃。
- 450nm/532nm:可见光波段,解决高反材料(铜/金)难题。
3. 能量分布:光束质量 (BPP) 与聚焦
E = P / A (能量密度 = 功率 / 光斑面积)
- 基模 (M² ≈ 1):理想高斯分布,能量密度极高,用于深熔焊接。
- 多模 (Flat-top):能量分布均匀平坦,用于激光熔覆/热处理。
- 微小变化,引发质变:光斑缩小一半,能量密度增加4倍。
激光与物质相互作用的微观物理交互机理
热动力学:熔融、气化与匙孔效应 (Keyhole Effect)
当连续激光功率密度超过 106 W/cm2 时,材料表面瞬间气化。剧烈的金属蒸气反冲压力克服了表面张力,向下压出一个细长的凹坑,即“匙孔 (Keyhole)”。
- 能量陷阱:光束在匙孔壁内多次反射吸收,实现深宽比极大的深熔焊。
- 马兰戈尼对流:表面张力梯度驱动熔池内部流体剧烈运动,影响元素分布。
- 相变控制:控制输入能量可选择性实现微熔(熔覆)或完全气化(切割)。
不同激光波长的材料吸收率模型对比
1. 光纤激光 (1064nm):工业界的“全能王”。得益于金属材料对近红外波段的良好吸收,它在切割、焊接和熔覆领域占据统治地位,且光电转换效率最高、维护成本最低。
2. 蓝光/绿光 (450/532nm):高反材料的“克星”。铜和金对可见光的吸收率是红外光的 5-10 倍。这类光源解决了新能源电池铜排焊接中的飞溅与虚焊问题,主要用于精密电子制造。
3. CO2激光 (10600nm):非金属的“专家”。其波长极易被有机物(塑料、木材)和玻璃吸收。虽然在金属加工领域逐渐退出,但在非金属打标、医疗及玻璃切割领域依然不可替代。
工艺分类:六大核心激光加工应用全景解析 (Core Applications)
从宏观的减材切割到微观的内雕改性,基于光斑能量密度与作用时间的差异,为您提供全覆盖的激光加工解决方案。
激光清洗解决方案 (Laser Cleaning)
表面处理 / 脉冲光致剥离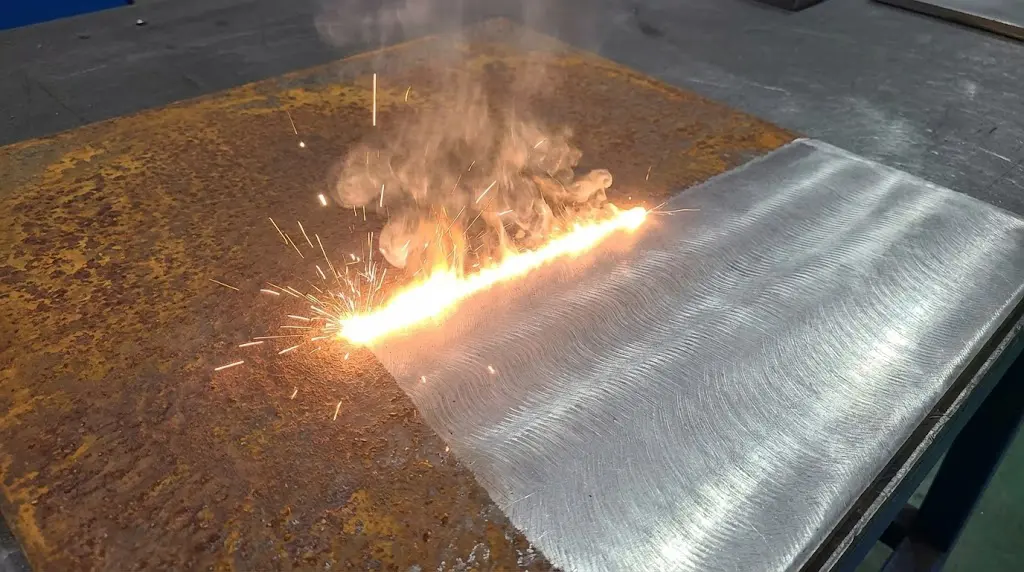
光源类型
脉冲光纤 (MOPA)
典型功率
100W – 1000W
波长
1064 nm
光斑特征
矩形平顶光束
辅助系统
负压吸尘装置
工程师技术内参:能量的时间压缩与“双功率”悖论
激光清洗不能只看标称的平均功率,真正决定清洗能力的是高达兆瓦级 (MW) 的峰值功率。
1. 核心比喻:锤子钉钉子- 平均功率 (效率):代表一分钟挥锤的总次数。
- 峰值功率 (能力):代表砸下去瞬间的爆发力。只有爆发力足够大,才能将顽固污渍瞬间剥离。
高精密激光焊接技术 (Laser Welding)
连接技术 / 深熔效应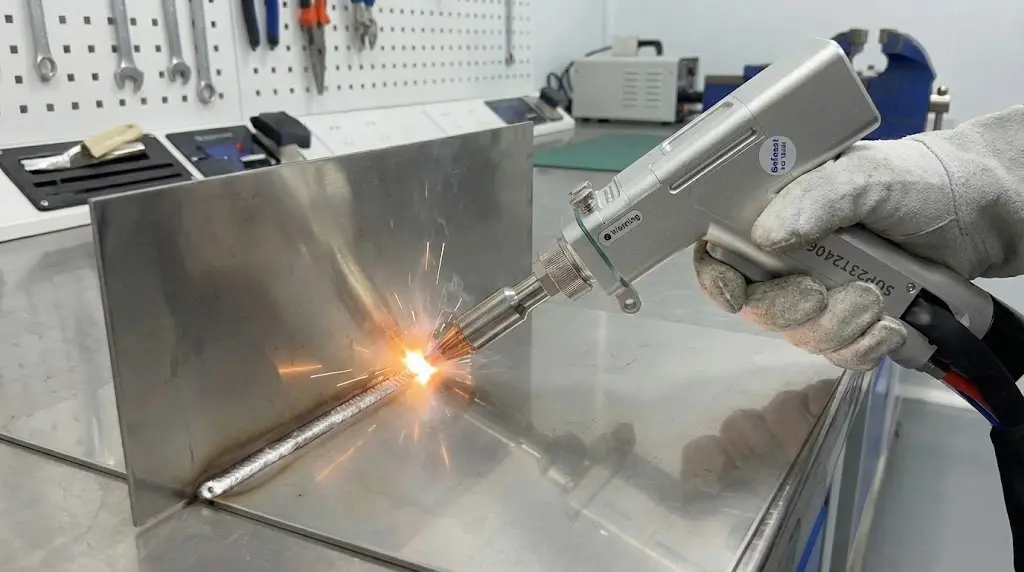
光源类型
连续光纤 / 蓝光
典型功率
1kW – 6kW
波长
1064 nm / 450 nm
光斑特征
环形光斑 (ARM)
辅助气体
Ar / N2 (保护气)
高反材料克星:环形光斑技术 (ARM)
铜、铝等高反材料在焊接时极易发生“匙孔塌陷”。环形光斑技术 (Ring-Beam) 是标准解药:
- 外环光束:预热并提升吸收率,将匙孔开口撑大为“U”形。
- 中心光束:专注于产生深熔,确保金属蒸汽顺畅排出,实现零飞溅。
激光熔覆与再制造工艺 (Laser Cladding)
增材制造 / 表面修复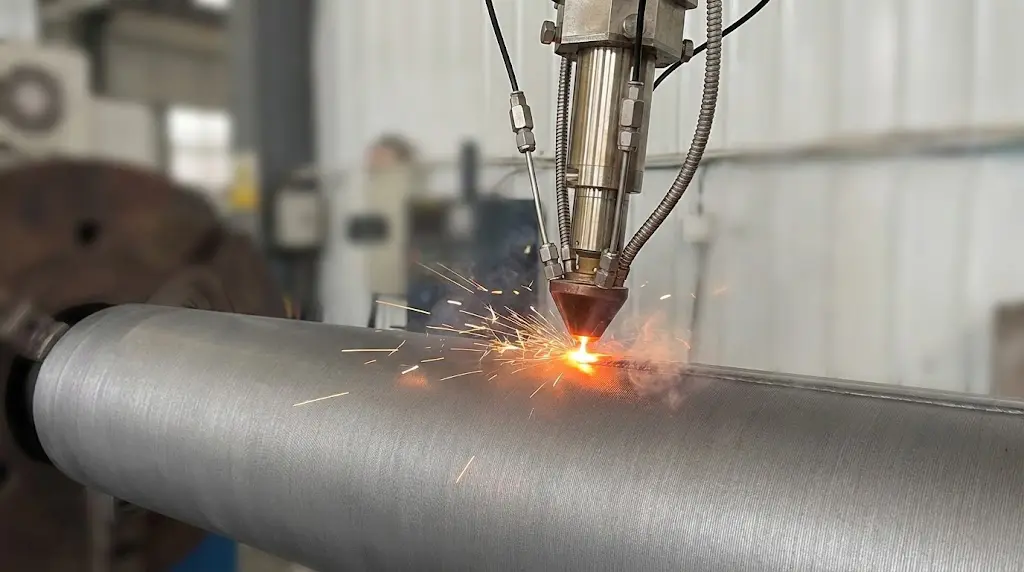
光源类型
半导体(DDL) / 光纤
典型功率
2kW – 10kW
波长
900 – 1080 nm
光斑特征
矩形平顶光束
辅助气体
Ar (载气+保护)
光源博弈:半导体 vs. 光纤激光器
天然矩形平顶光斑。稀释率极低,非常适合大面积修复。
2. 光纤激光器 (Fiber)高亮度高斯光斑。适合超高速熔覆 (EHLA),效率极高,可替代传统电镀。
工业级激光切割方案 (Laser Cutting)
减材制造 / 分离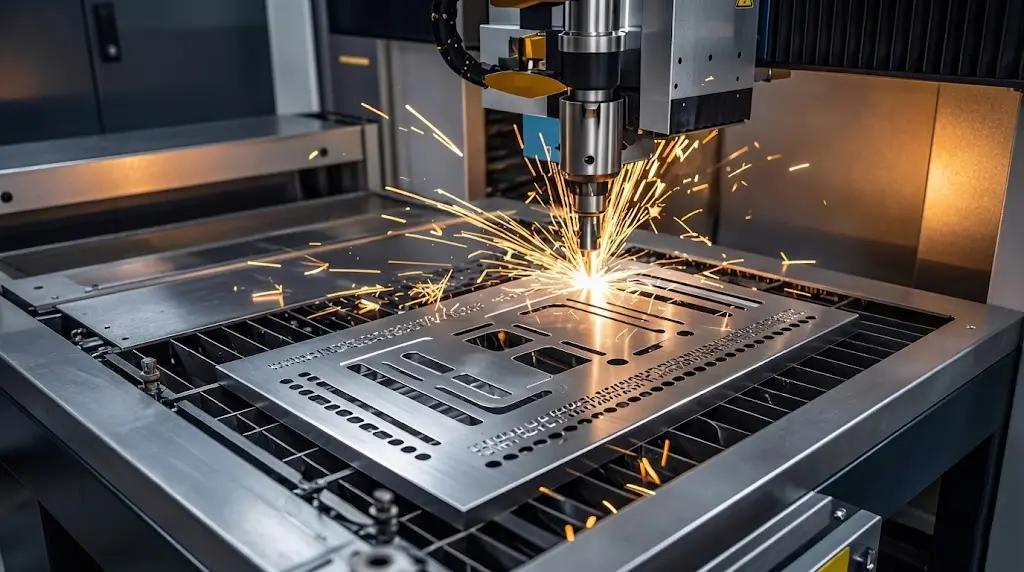
光源类型
连续光纤 (CW)
典型功率
3kW – 30kW+
波长
1064 nm (金属)
光斑特征
单模聚焦 (< 0.1mm)
辅助气体
O2 / N2 / Air
辅助气体的核心作用
- 氧气 (O2):参与氧化放热,适合厚碳钢切割。
- 氮气 (N2):物理吹除,是不锈钢产生“白亮断面”的关键。
精密激光打标与溯源 (Laser Marking)
表面改性 / 追溯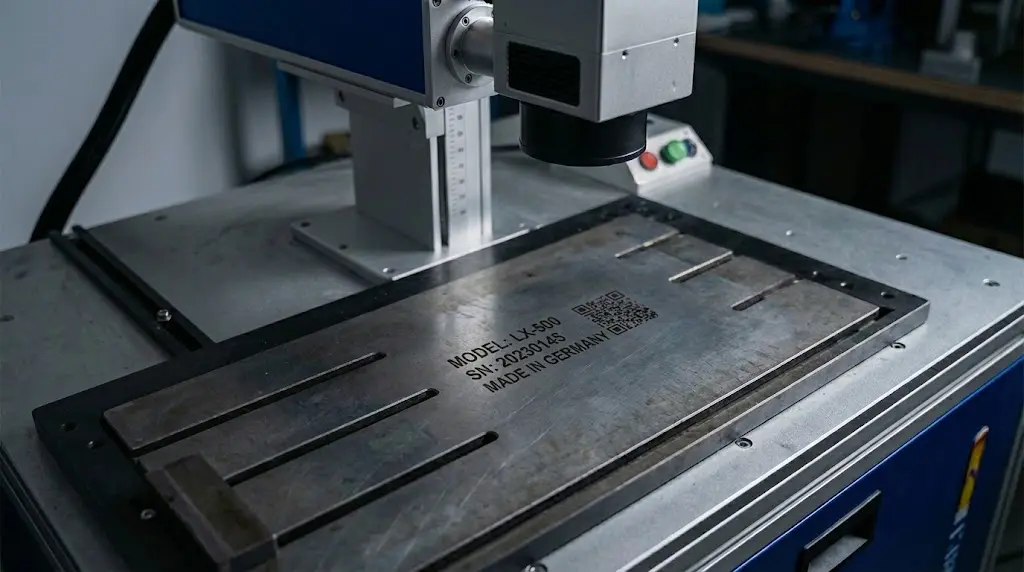
光源类型
光纤 / CO2 / UV
典型功率
20W – 100W
波长
1064 / 10600 / 355nm
光斑特征
F-theta 场镜聚焦
辅助气体
无需气体
为什么选择 UV 紫外激光?
紫外激光 (355nm) 拥有极高光子能量,可直接打断分子键实现“冷加工”,完美解决塑料打标焦糊问题。
激光内雕与 3D 改性 (Internal Engraving)
非线性光学 / 3D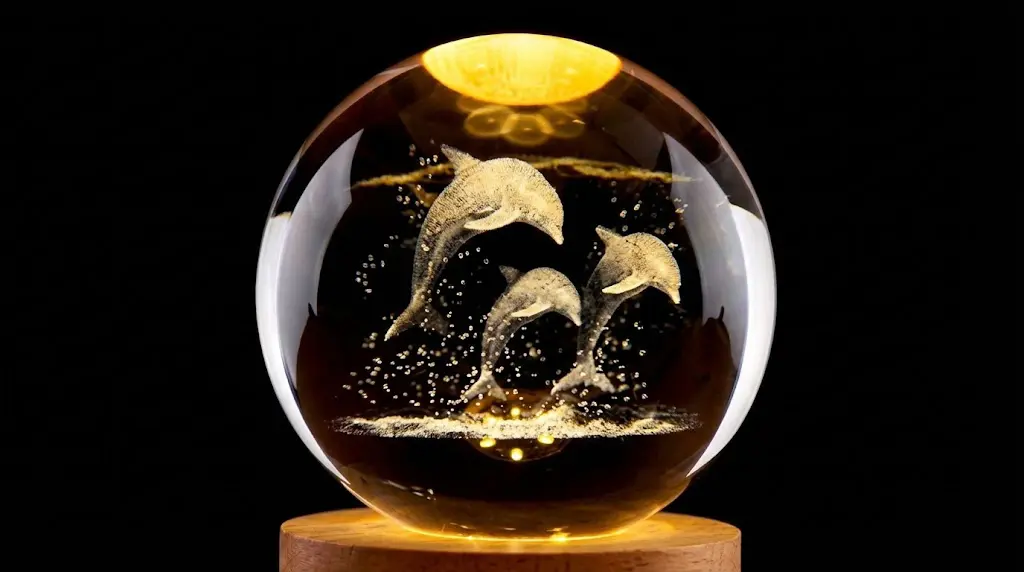
光源类型
DPSS 固体激光
脉宽
纳秒/皮秒 (ns/ps)
波长
532 nm (绿光)
聚焦
大数值孔径
辅助气体
无需气体
核心:非线性光学效应 (Non-linear)
利用多光子吸收与自聚焦效应,使激光无损穿过表面,仅在内部焦点处产生等离子体微爆炸,形成永久图案。
设备与材料:六大核心支柱定义的“中国智造”集成方案 (Integration Pillars)
我们不生产激光器,我们是全球顶级光电组件的“黄金组合集成商”。通过整合光源、光学、控制、传输及配套系统,为您配置最适合行业应用的高 ROI 生产力工具。
光源系统 (Laser Source)
决定能量与稳定性。我们提供多级配置方案:
- 单模/多模:M²≈1 适合薄板精切,多模适合厚板与熔覆。
- 抗高反技术:Raycus/MAX 专利,加工铜铝不烧机。
光学加工头 (Processing Head)
从“能用”到“智能”的眼睛。
- 自动调焦:毫秒级变焦,实现“0秒穿孔”。
- 智能监控:实时监测镜片温度/气压,防止烧头。
- 摆动技术 (Wobble):手持焊核心,改善焊缝成型。
数控系统 (CNC System)
设备的大脑,决定加工效率。
- CypCut (柏楚):平面切割统治者,集成蛙跳、飞行切割算法。
- 手持焊系统:支持点/线/圆/8字等多种光斑扫描路径。
光纤传输 (Delivery Fiber)
被忽视的关键参数,决定能量分布形态。
- 芯径匹配:50μm (极速切割) vs. 300μm (焊接/熔覆)。
- 方形光纤 (Square Core):激光熔覆神器。输出平顶方斑,涂层搭接极度平整。
制冷与气体配套 (Cooling & Gas)
设备的生命维持系统。
- 双温双控冷水机:同时冷却激光器与加工头,控温精度 ±0.5℃。
- 气体系统:高压空气压缩机(含冷干机)降低切割成本;制氮机适合大批量不锈钢加工。
光学易损耗材 (Consumables)
高频更换件,直接影响加工质量。
- 保护镜片:首道防线,需定期检查污损。
- 聚焦/准直镜:高纯度石英材质,决定光束质量。
- 喷嘴 (Nozzle):单层(熔化切割) vs 双层(氧化切割)。
交互演示:激光加工头光路解剖 (Optical Path Anatomy)
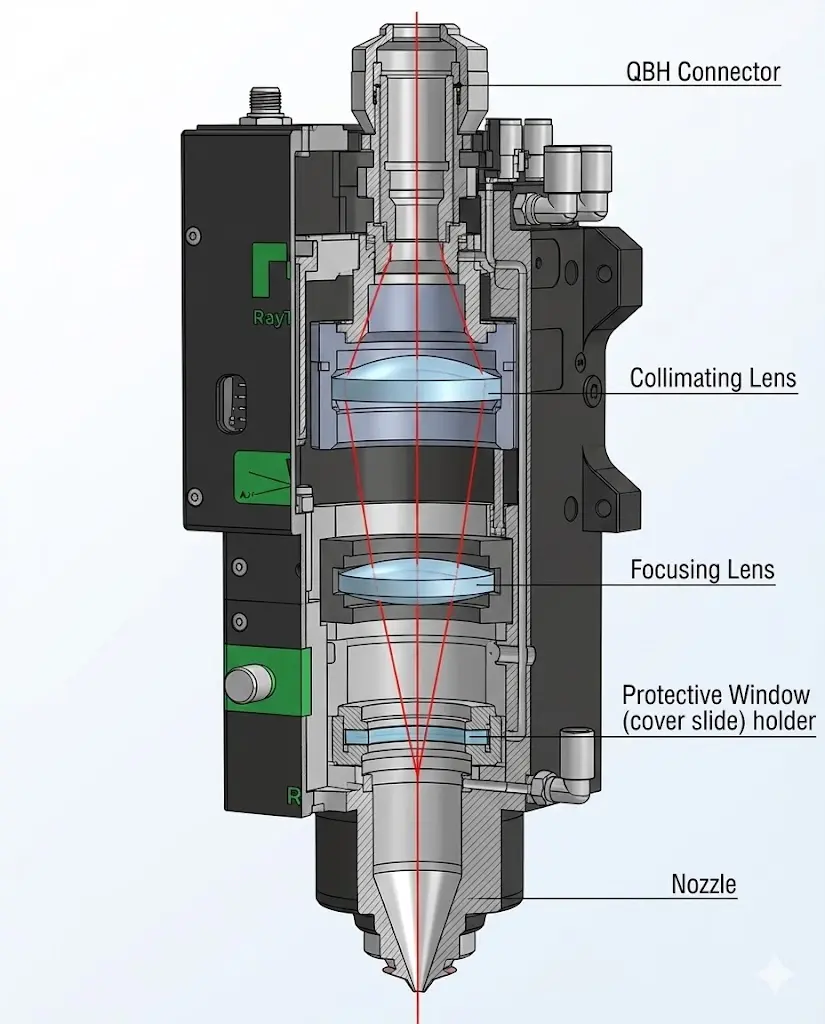
QBH 光纤接口
光纤接入点。需保持绝对洁净,防止灰尘进入烧毁光纤端面。准直镜 (Collimator)
将光纤输出的发散光变为平行光。自动调焦通常通过移动此镜片实现。聚焦镜 (Focus Lens)
将平行光汇聚成高能量密度的焦点。焦距决定了切缝宽度和熔深。下保护镜 (Protective Window)
最重要的耗材。阻挡反溅的熔渣和烟尘,保护昂贵的聚焦镜。铜喷嘴 (Nozzle)
控制辅助气体的流场。同轴气流不仅吹走熔渣,还能冷却表面。配置您的核心引擎:梯队方案推荐 (Solution Tiers)
六大工艺设备形态矩阵 (Equipment Matrix)
| 工艺应用 | 典型设备形态 | 核心配置策略 (以标准型为例) |
|---|---|---|
| 切割 | 高功率龙门切割机 (平板/管板一体/交换台) |
Raycus 12kW + Raytools + CypCut 特点:高刚性板焊床身,分区除尘,蛙跳切割。 |
| 焊接 | 手持式激光焊机 (风冷/水冷一体机) |
Raycus/MAX 1500W + 麒麟(Qilin)双摆头 + 自动送丝机 特点:小巧便携,傻瓜式操作,取代传统氩弧焊。 |
| 熔覆 | 机器人熔覆工作站 (六轴联动) |
Raycus 4kW (方光纤) + 机器人(Estun/Fanuc) + 同轴送粉头 特点:柔性加工,适合曲面轴类修复,稀释率可控。 |
| 清洗 | 脉冲激光清洗机 (拉杆箱式/柜式) |
JPT MOPA 200W + 双轴振镜 特点:脉宽可调,高峰值功率气化锈迹,不伤基材。 |
| 打标 | 台式/飞行打标机 | Raycus 30W / UV 5W + 金橙子(JCZ)卡 + Sino-Galvo 特点:EzCad 软件全球通用,打标速度快。 |
| 内雕 | 3D水晶内雕机 | DPSS 绿光 3W + 3D动态聚焦镜 特点:大幅面拼接算法,皮秒级微爆裂。 |
激光工艺质量控制:全维度缺陷评估与优化体系 (Quality Control)
摒弃传统‘末端筛选’的质检模式,我们将质量控制前移至制造源头,坚守‘质量源于制造’的核心理念。针对激光加工固有的‘高能束流耦合’与‘瞬时非平衡态凝固’特征,我们构建了涵盖微观金相组织至宏观表面完整性的闭环解决方案。
结构性失效诊断 (Structural Diagnostics)
侧重:强度、冶金结合、内部缺陷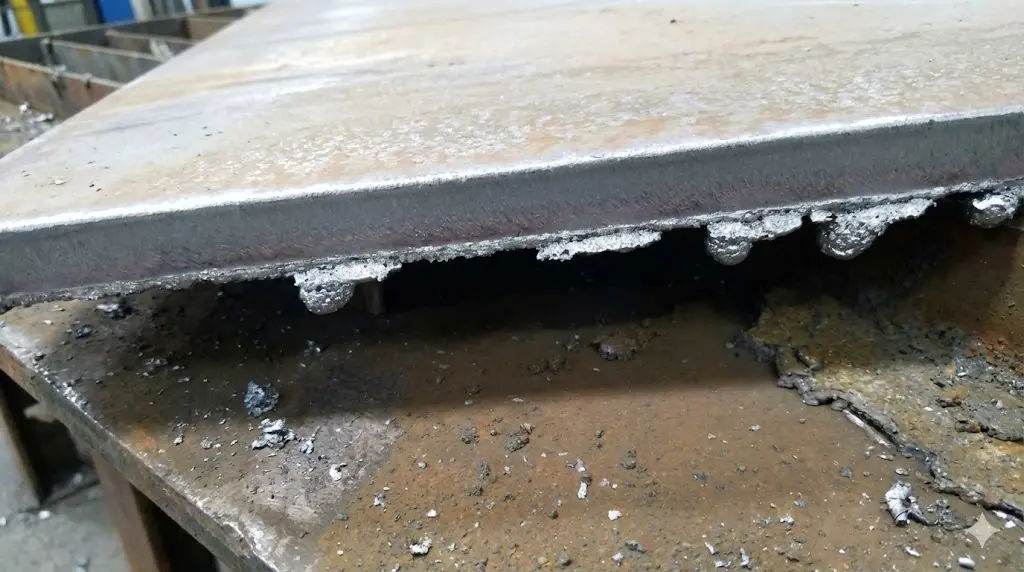
切缝底部挂渣
2. 气流异常:压力不足或喷嘴中心不同轴导致动量失效。
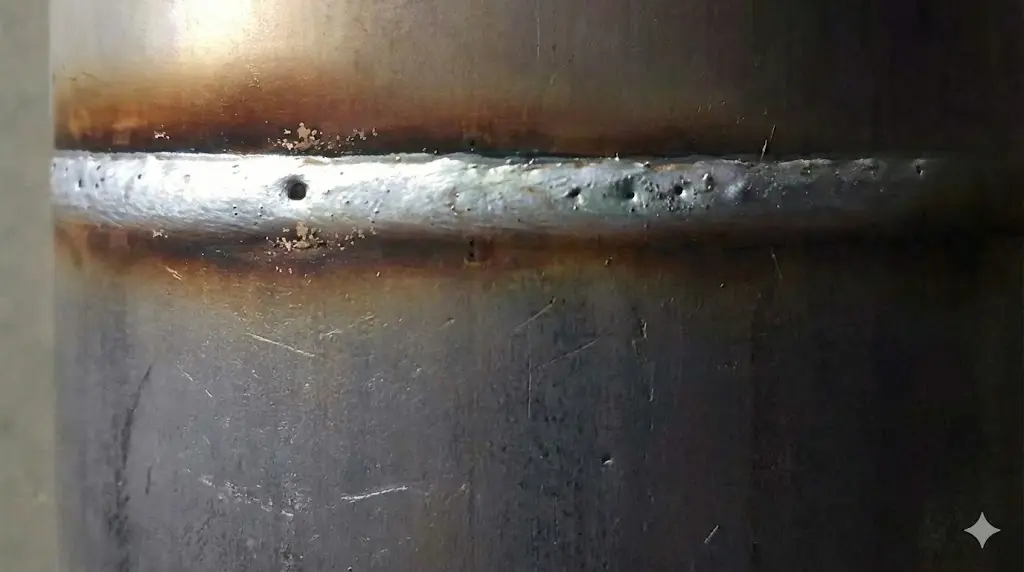
焊缝内部气孔
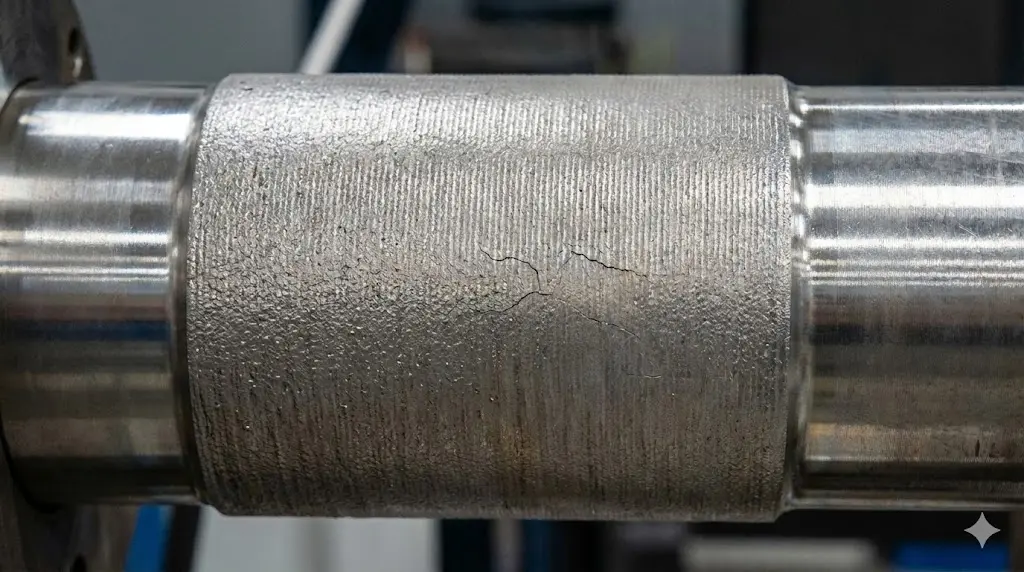
涂层应力裂纹
表面完整性诊断 (Surface Integrity)
侧重:清洁度、对比度、微观精度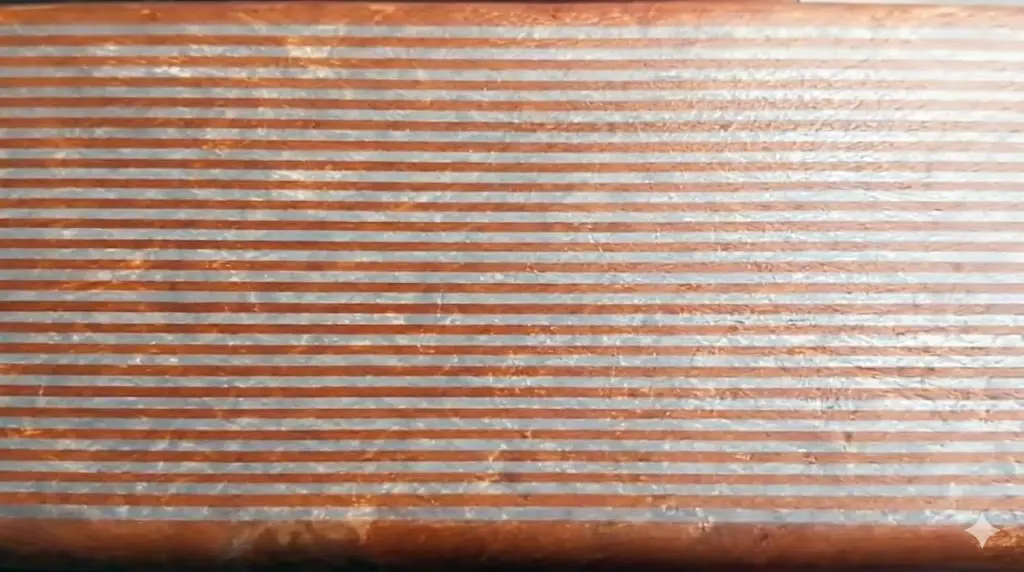
清洗残留/斑马纹
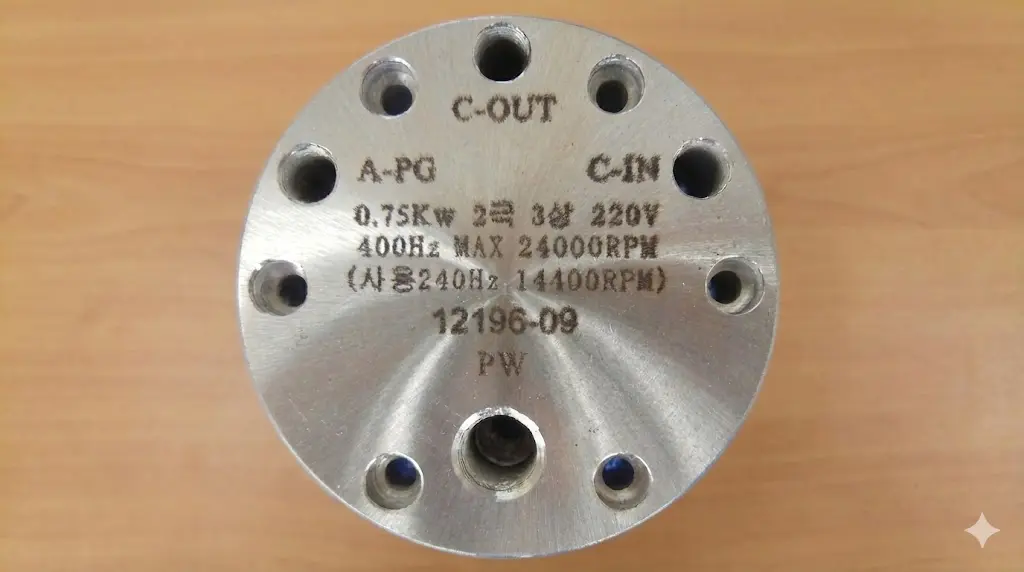
打标模糊/对比度低
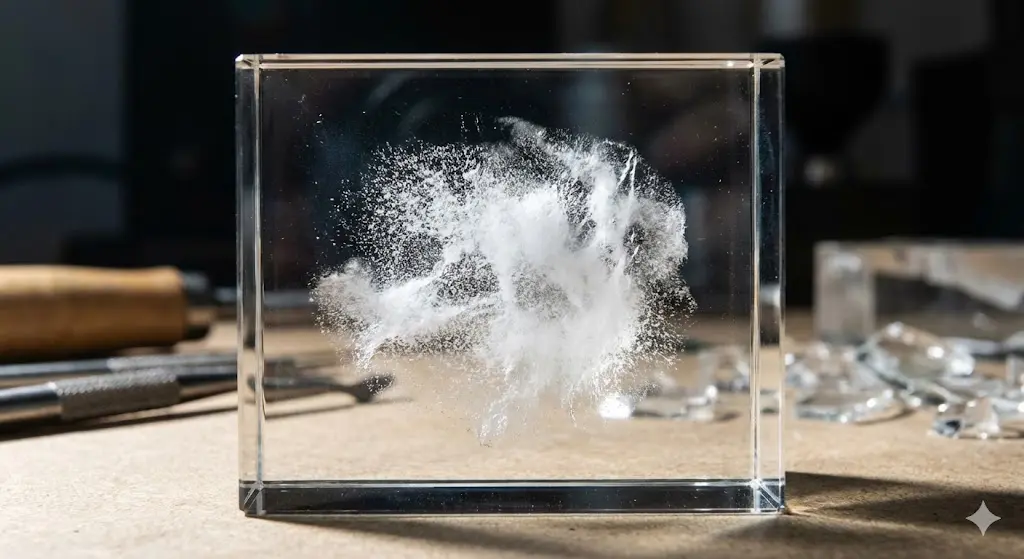
点云模糊/玻璃炸裂
安全与环保:构建多重冗余的工程防护体系 (HSE Systems)
激光加工属于 Class 4 级高能应用,其风险具有“不可见”、“高能量密度”和“瞬时性”特征。我们严格遵循 IEC 60825-1 与 ISO 11553 标准,从物理阻断到流体力学粉尘捕获,构建系统化的防护架构。
光辐射防护:视网膜危害区与 OD 值选型逻辑
1. 生物物理学危害机理: 近红外激光能直达视网膜。人眼晶状体能将能量瞬间放大 100,000 倍。即使是毫瓦级的漫反射光,也足以引起永久性盲点。
2. 标称眼危害距离 (NOHD): 千瓦级激光的危险距离可达数百米。必须配置 Safety Interlock 互锁回路,确保安全生产。
3. 防护眼镜的核心指标: 防护镜的核心是 光密度 (Optical Density, OD)。OD 值每增加 1,防护能力提升 10 倍。
| OD 等级 | 透过率 | 衰减倍数 | 适用场景建议 |
|---|---|---|---|
| OD 4 | 0.01% | 1万倍 | 仅限低功率打标/观察 |
| OD 5 | 0.001% | 10万倍 | 中功率加工临界值 |
| OD 6+ | 0.0001% | 100万倍 | 千瓦级手持焊/切割 (标配) |
| OD 7+ | 0.00001% | 1000万倍 | 高反材料/超高功率清洗 |
标配眼镜阻断 1064nm 的同时,可见光透过率 (VLT) > 30%,确保视野清晰。
呼吸健康:流体力学除尘技术的博弈 (HVLV vs. LVHV)
激光气化金属产生的烟尘粒径分布在 0.1μm - 1.0μm。针对手持加工,核心在于“捕获速度”是否能抑制热羽流的扩散。
- 特征: 静压很低 (<2kPa)。风量大但捕获范围有限。
- 缺陷: 无法在烟尘扩散到工人呼吸带之前将其有效吸走,导致捕获率极低。
- 特征: 极高静压 (>10kPa)。配合源头捕获 (Source Capture) 原理。
- 优势: 吸口处建立 25m/s 以上捕获风速,将烟尘瞬间锁死,捕获率 >95%。
化学毒性警示 (Chemical Hazards)
加工不锈钢产生六价铬,镀锌板产生氧化锌烟气。除尘系统必须配备 W3 级 (>99.9%) 覆膜滤筒及活性炭过滤。
绿色制造:能效革命与工艺替代的经济账
| 维度 | 传统化学清洗 (Chemical Etching) | VS | 激光清洗 (Laser Cleaning) |
|---|---|---|---|
| 工艺流程 | 多步繁琐:浸泡/刷洗/烘干 | 一步法扫描:即洗即干 | |
| 排放物 | 高危废液、重金属污泥 | 仅少量固态粉尘:零废液排放 | |
| 耗材成本 | 持续消耗试剂、大量水资源 | 零耗材:仅消耗电能 | |
| 基材损伤 | 易腐蚀,存在氢脆风险 | 自限制效应:无损保护 |
能效与电光转化效率 (Wall-Plug Efficiency)
光纤激光器 WPE 高达 45%,而传统 CO2 仅为 10%。这意味着同等输出功率下,光纤激光器的能耗仅为传统设备的 1/4,且大幅降低了冷水机的冷却负荷与待机功耗。
激光“摩尔定律”与全球制造业重构 (Moore's Law in Laser)
基于中国成熟的供应链红利,激光加工正经历一场从“贵族化”到“普惠化”的剧变。这不仅是成本的下降,更是向数字化、柔性化生产力跃迁的产业革命。
宏观趋势:光纤激光的“剪刀差”效应 (Price-Power Scissors)
中国激光产业链的红利输出
过去五年,光纤激光器遵循着激进的摩尔定律:功率每18个月翻番,而单位瓦数价格下降了近80%。这种“剪刀差”意味着:您现在可以用五年前购买 1kW 设备的预算,配置一条 6kW 的高性能生产线。
核心工艺经济学深度解析 (Process Economics)
传统 TIG 氩弧焊
痛点: 高薪熟练焊工短缺,管理难度大,焊后打磨工时极长。
手持激光焊接
优势: 效率提升 4-10 倍。“去技能化”操作,普工培训后即可焊出美观焊缝。
传统等离子/数控冲
痛点: 热变形大,切口粗糙,复杂异形件加工受限,排版利用率低。
光纤激光切割
优势: 极窄切缝,无须二次处理。配合智能套料系统,原材料利用率提升 15% 以上。
传统电镀/堆焊
痛点: 污染严重,基材易变形或开裂,涂层稀释率高导致性能下降。
激光熔覆/清洗
优势: 绿色工艺无化学废液。低稀释率冶金结合,使轴类/模具寿命延长 3-5 倍。
未来展望:被重构的产业形态 (Future Landscape)
“去技能化”与劳动力重构
激光焊的普及彻底改变了对“熟练工”的定义。未来工厂将不再依赖昂贵的人工经验,而是转向产出稳定的智能化设备。
柔性制造 (Flexible Mfg.)
无接触特性使激光加工天然适合多品种、小批量生产。配合机器人系统,它将成为智能工厂的核心执行单元。
绿色再制造经济
熔覆与清洗技术推动循环经济发展。通过修复高价值部件,大幅减少资源浪费与工业碳排放。