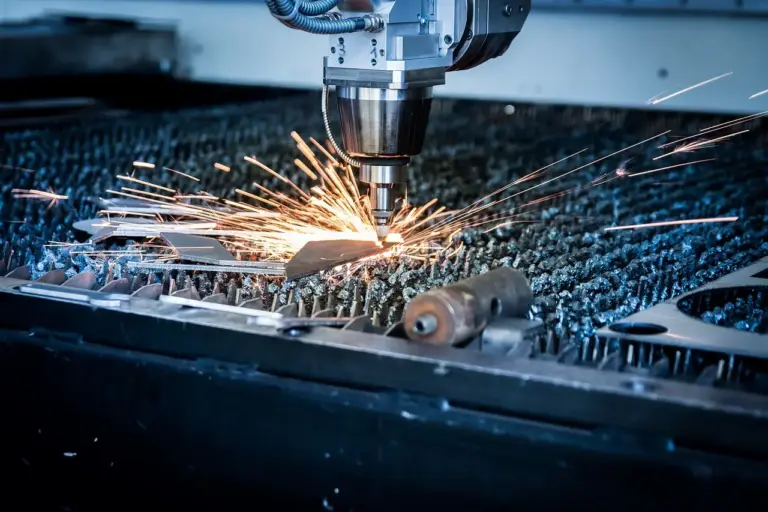
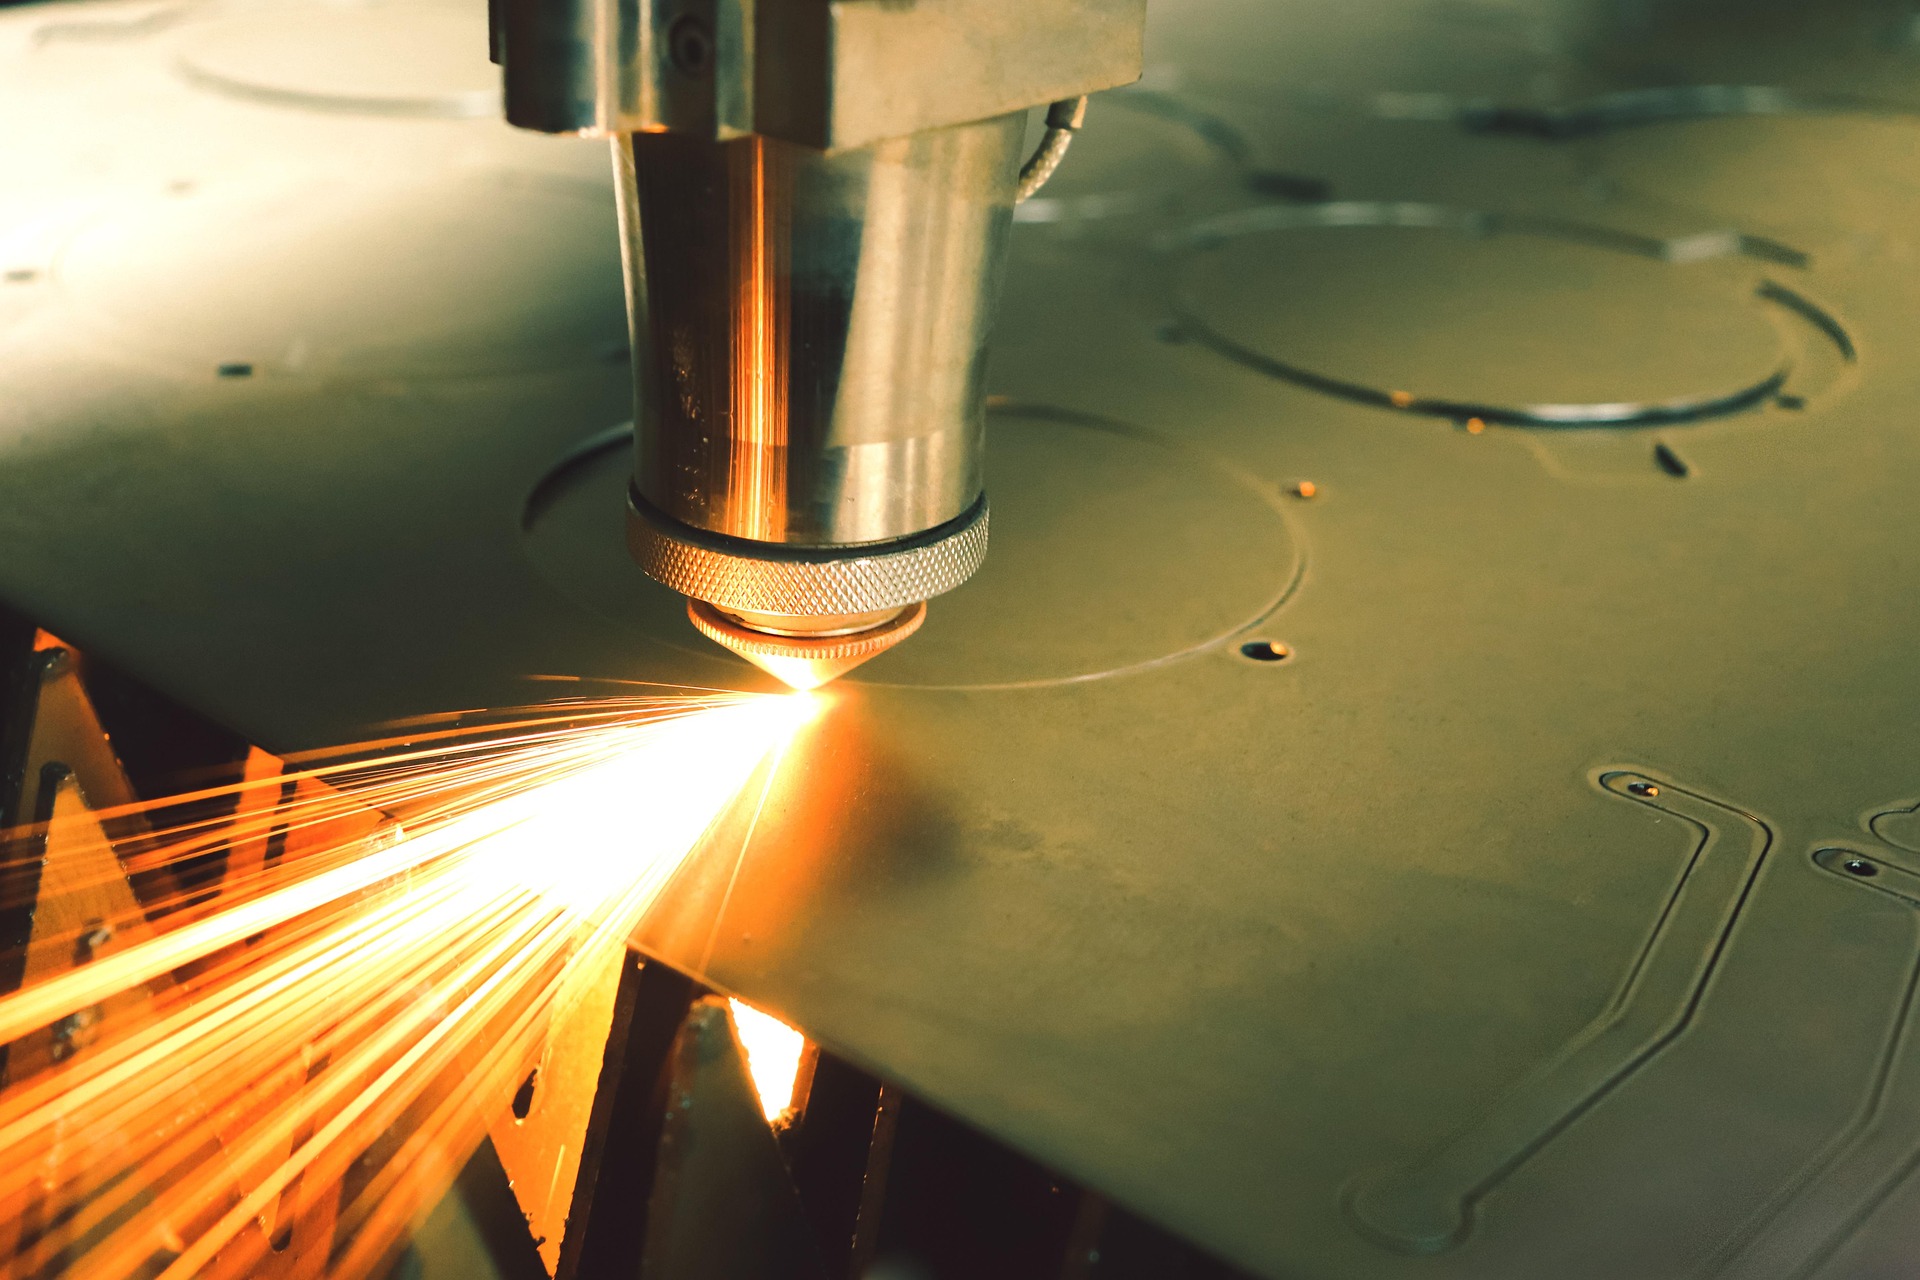
在现代工业制造的舞台上,激光切割技术以其非接触、高精度、高效率的特点,成为金属加工领域不可或缺的核心技术。然而,要真正驾驭这束”最锋利的光”,实现从粗犷切割到精密切割的跨越,绝不仅仅依赖于激光器本身的功率。其深层奥秘,藏匿于激光切割头的”呼吸系统”——即辅助气体与喷嘴的精妙协同之中。它们如同激光切割机的肺和气管,共同塑造着最终产品的切割质量、效率乃至生产成本。
激光头里的”乾坤”:喷嘴的精密工程
Nozzle Engineering喷嘴作为激光切割头最前端的关键部件,直接决定了辅助气体如何精准地作用于激光焦点。它的设计看似简单,实则蕴含着复杂的流体力学原理,对切割效果有着举足轻重的影响。
单层喷嘴:速度与纯净的利器
单层喷嘴结构相对简单,通常内部为一个平滑的锥形或柱形通道,气体从单一出口高速喷出。其核心在于通过较小的孔径和精确的几何形状,产生高度集中、流速极高的气流。当高压辅助气体通过单层喷嘴时,会形成一股强劲的柱状气流,能够有效地将切割过程中产生的熔融材料(熔渣)从切缝中迅速吹离,防止其再次凝固或污染切面。特别适用于薄板材料的切割,配合高压氮气,能够以极高的速度实现洁净、无毛刺、无氧化层的切割效果。结构简单意味着制造成本相对较低,且在某些特定应用中能达到理想效果;但在切割较厚板材时,气流可能难以彻底穿透并有效清除底部熔渣,容易导致挂渣、切面粗糙。氧气切割控制难——若用于氧气切割厚板,其单一气流难以精确控制氧气与材料的燃烧反应区域,可能导致过度燃烧或切割不稳定。
双层喷嘴:厚板切割的首选
双层喷嘴设计更为复杂,通常包含两个同心或结构上相互配合的气体通道。外部通道主要用于辅助气流的输送和冷却,而内部通道则更精确地引导激光束或形成二次气流,允许对气流形态进行更精细的控制。这种精妙的气流管理有助于:更好地散发切割区域产生的热量,减少热变形;形成更彻底的吹扫效果,确保熔渣的有效排出;在氧气切割中更精确地控制氧气与金属的氧化反应,避免过燃或欠燃,保证切口的平整光滑。无论是氧气切割碳钢,还是高功率氮气切割厚不锈钢和铝合金,双层喷嘴都能提供更优异的切割质量和稳定性,有效抑制氧化和毛刺的产生,提升切面的光洁度。
切割的”灵魂”:辅助气体的化学与物理作用
Assist Gas辅助气体不仅仅是吹走熔渣的”风”,更是直接参与切割过程的”化学反应剂”或”物理冷却剂”。不同的气体选择,决定了最终的切割效果、速度和成本。
氧气(O₂):燃烧的助推剂
氧气在切割过程中的作用,除了能将反应生成的氧化物和熔融金属吹离切缝,还能与被切割的金属材料(尤其是碳钢)发生剧烈的放热氧化反应。这额外的热量能够显著降低材料的熔点和粘度,从而大幅提升切割速度和效率,因此在切割碳钢等易氧化材料时,切割速度远高于惰性气体。缺点是切口表面会形成一层氧化膜,导致切面发黑或呈现暗黄色,影响美观和后续的焊接、喷涂等工艺。典型应用:碳钢、低碳合金钢的快速切割。
氮气(N₂):惰性保护的高品质之选
作为惰性气体,氮气不与被切割材料发生化学反应,核心作用是依靠强大的气流将熔融材料纯物理地吹离切缝,并在切割区域形成保护性气体空间,有效隔离空气中的氧气,防止切割边缘发生氧化。能够获得光亮、无氧化层、无毛刺的高品质切面,尤其适合对切面质量要求极高的不锈钢、铝合金等材料,多数情况下无需额外的去氧化或抛光处理。缺点是切割速度相对慢、成本较高——氮气的生产、储存和高压输送成本相对较高,且需要更高的气体压力才能有效排渣。典型应用:不锈钢、铝合金、铜、钛合金等有色金属和对切面质量要求高的材料。
压缩空气(Air):成本与质量的平衡
压缩空气是氧气(约21%)和氮气(约78%)的混合物,兼具两者的特性:氧气成分能提供部分氧化热以提升切割效率,氮气成分则有助于吹除熔渣并在一定程度上抑制材料氧化,对大规模生产且对切割成本敏感的企业极具吸引力。切面质量介于纯氧和纯氮之间,可能在切面留下轻微的氧化痕迹或颜色,且在切割较厚材料时容易出现毛刺或挂渣。设备须配备完善的空气净化干燥系统(冷冻干燥机、多级精密过滤器等)以去除水分、油污和粉尘,否则会严重污染激光头的光学元件,导致切割质量下降甚至设备损坏。典型应用:碳钢薄板、不锈钢薄板、铝合金薄板等对切割质量要求不是极致但对成本有严格控制的应用。
| 辅助气体 | 喷嘴类型 | 适用材质 | 典型切割厚度 | 典型工作压力 | 工艺特点 |
|---|---|---|---|---|---|
| 氧气(O₂) | 单层/双层 | 碳钢/低合金钢 | 1–10mm(单层、高压);10–40mm(双层、高功率) | 0.2–0.8MPa(2–8Bar) | 速度快,有氧化层,适合厚板碳钢高效切割 |
| 氮气(N₂) | 单层/双层 | 不锈钢、铝合金、铜、钛合金 | 1–10mm(单层、高压);10–40mm(双层、高功率) | 1.0–3.0MPa(10–30Bar) | 切面光亮,无氧化,速度相对慢 |
| 压缩空气(Air) | 单层 | 碳钢、不锈钢、铝合金薄板 | 1–6mm(碳钢);1–4mm(不锈钢/铝) | 0.6–1.5MPa(6–15Bar) | 成本低,切面有轻微氧化 |
激光切割的性能,是激光器功率、材料类型、切割气体、喷嘴类型和气体压力等多个参数协同作用的结果。厚度范围是基于当前主流高功率光纤激光器(如 12kW、20kW 甚至 30kW 以上)的典型能力,实际切割能力受激光器功率、光束质量、切割速度、焦点位置、喷嘴孔径、气体纯度、设备稳定性以及操作经验等多种因素影响,具体参数需根据设备制造商推荐、材料特性和实际切割效果进行微调。
无论何种气体,保持压力的稳定至关重要——压力的波动会导致气流不稳,进而影响切割质量,出现毛刺、断点或切面粗糙等缺陷。喷嘴孔径的大小与气体压力、流量以及切割厚度密切相关:小孔径喷嘴产生更集中高速的气流,适合薄板和精细切割;大孔径喷嘴则能提供更大的气体覆盖面积,有利于厚板的排渣。
激光切割是一门融合了物理、化学、材料科学和精密工程的复杂艺术。从选择最适合材料和厚度的激光器、激光头,到精心挑选单层或双层喷嘴以优化气流,再到根据成本与质量平衡巧妙运用氧气、氮气或压缩空气——每一个环节的选择和参数设定,都直接影响着最终的加工效果和生产效益。