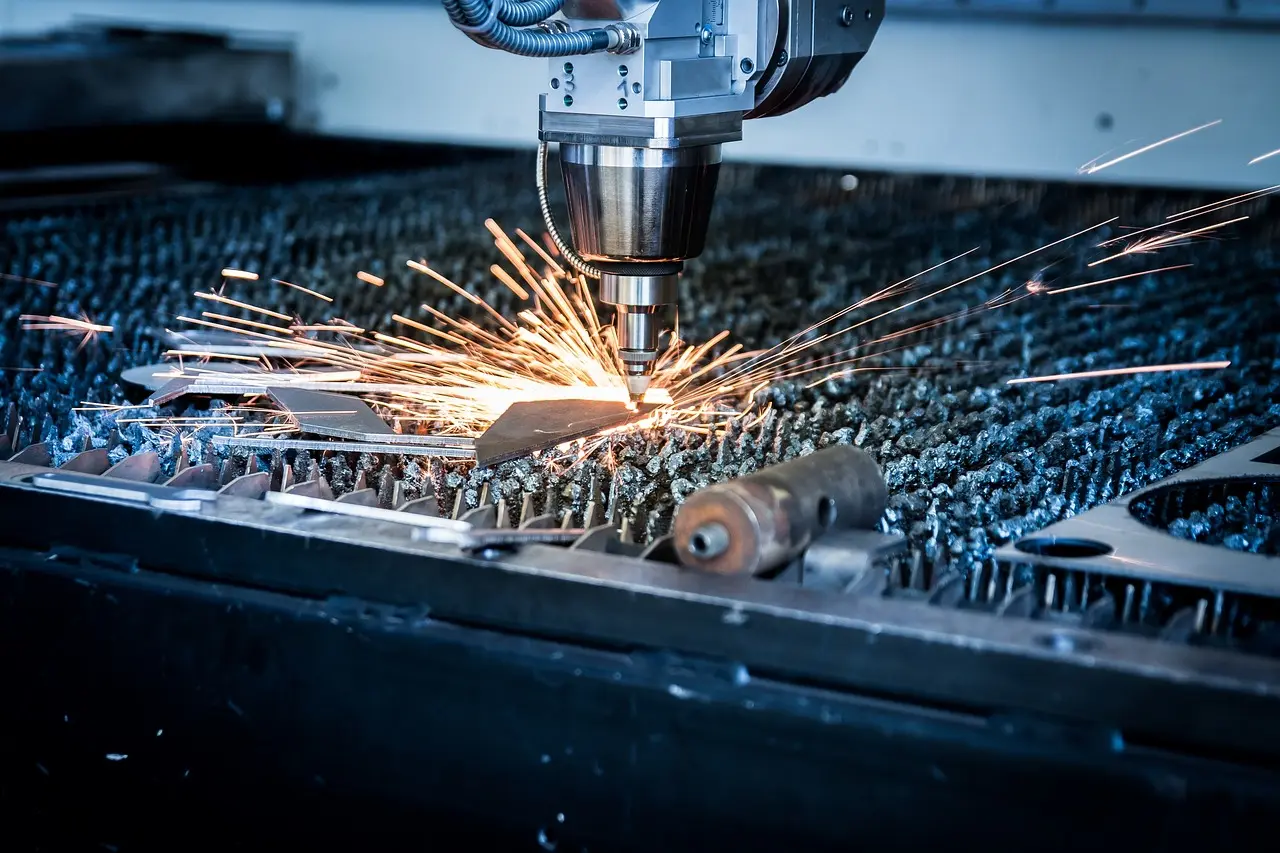
Laser Cutting Parameters & Defects
在现代金属加工领域,光纤激光器以其高效、低维护的特点占据了绝对主导地位。但在实际应用中,操作者往往面临着”知其然不知其所以然”的困境:为什么厚板要用氧气?为什么有些渣是软的有些是硬的?本文将从物理底层逻辑出发,系统梳理激光切割的核心技术体系。
01
核心光源与光学架构
Core Optics1.1 “无光学镜片调整”的革命性意义
业界常说的”光纤激光器无光学镜片调整,泵浦源寿命长达 10 万小时”,揭示了其区别于传统激光器的根本优势:
- 光路传输:传统 CO2 或 YAG 激光器依靠复杂的空间反射镜组传输光束,震动或温变会导致光路偏移,需频繁校准。而光纤激光器的光束被”锁”在柔性光纤内部,像水流在水管中一样传输,无需任何空间光路校准。
- 泵浦源寿命:光纤激光器使用半导体二极管作为泵浦源。相比于寿命仅几百小时的灯泵浦(YAG)或约 2 万小时的 CO2 激光管,半导体源的 10 万小时寿命意味着连续 24 小时运行可达 11 年。
1.2 半导体激光器与光学镜片的关系
虽然光纤激光器内部无需调整,但其核心能量来源——半导体激光器,以及最终的切割头,对光学系统有极高要求:
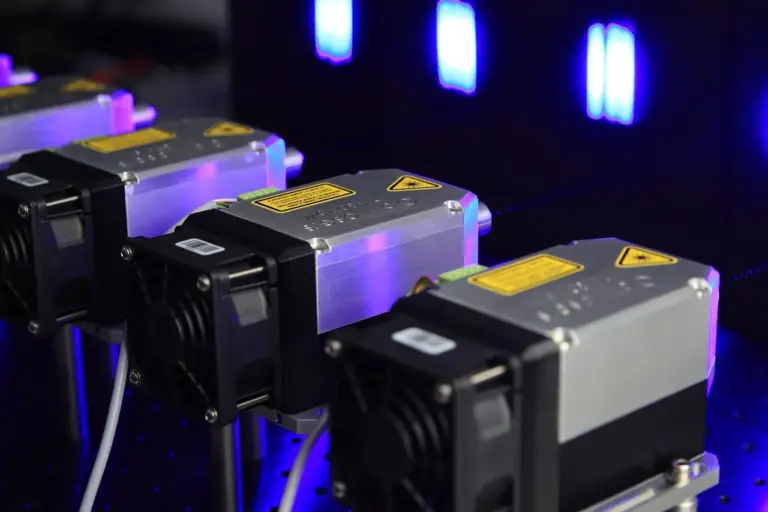
- 半导体激光器:作为”幕后功臣”,其原始光束发散角大,必须通过精密的光学整形镜片组耦合进光纤。
- 切割头:必须包含准直镜(将光拉直)和聚焦镜(将光聚成一点),以及最外层的保护镜片。
02
气体动力学与切割原理
Gas Dynamics切割气体的选择不仅决定了成本,更决定了物理化学反应的机制。
2.1 三大气体体系对比
| 气体类型 | 核心原理 | 适用场景 | 压力特征 | 速度瓶颈 |
|---|---|---|---|---|
| 氧气 (O2) | 化学切割(放热反应) | 中厚碳钢板 | 低压(0.3-0.8 bar) | 受限于化学反应速度(切太快反应跟不上) |
| 氮气 (N2) | 物理切割(熔化+吹除) | 不锈钢、铝、黄铜 | 高压(16-25 bar) | 受限于激光功率(功率够大,速度无限快) |
| 空气 (Air) | 物理为主+微化学 | 薄板碳钢、镀锌板 | 中高压(14-18 bar) | 介于两者之间 |
2.2 为什么氮气/空气切割需要双层喷嘴?
核心差异:
- 单层喷嘴(用于氧气):氧气流速慢,单层结构足以维持稳定气流。
- 双层喷嘴(用于氮气/空气):高压切割需要利用双层结构形成”气刀”效应。外层气流包裹内层气流,限制气体的横向扩散,确保高压气体像子弹一样垂直打入切缝,强行吹走熔渣。
03
工艺参数与缺陷诊断逻辑
Parameters & Defects3.1 焦点位置法则 (Focus Position)
焦点决定了能量密度最高点的位置,直接影响切缝形态:
- 碳钢 + 氧气 = 正焦点 (+):焦点在板材表面上方。目的是获得较宽的表面切口,利于氧气进入参与燃烧,并利于排渣。
- 不锈钢 + 氮气 = 负焦点 (-):焦点在板材内部/下部。目的是将能量集中在底部,确保底部完全熔透,配合高压气体吹除,断面才光滑。
3.2 速度与断面质量的物理关联
- 速度太慢 = 下部粗糙/水波纹:这是一个反直觉现象。速度过慢导致热量堆积,切缝变宽。宽大的切缝会导致高压气流在内部产生涡流 (Turbulence),气流无法稳定地把金属吹走,冷却后形成粗大的水波纹。
- 拖尾 (Drag Lines):速度过快或功率不足,导致下层金属熔化滞后于上层。
04
深度案例分析
Case Studies4.1 铝合金切割:空气 vs 氮气
铝合金不仅是高反材料,其氧化特性也是关键。
- 氮气切割:断面银白色,利用纯物理吹除,保留铝合金本色。
- 空气切割:断面发黄/发黑。原理痛点:铝熔点低 (660°C),但空气中的氧气会生成氧化铝 (Al2O3),其熔点高达 2054°C。这种高熔点氧化物会导致挂渣变硬、变粘。
4.2 氧气切割碳钢:两种挂渣的本质区别
在调试中厚碳钢时,识别渣的形态是解决问题的关键。
| 挂渣类型 | 物理特征 | 化学本质 | 核心成因 & 对策 |
|---|---|---|---|
| 软渣(豆渣状) | 疏松、易剥离、脆 | 氧化铁 (FeO) | 成因:过反应或吹除滞后。往往焦点太低或速度太快。金属已烧透但没吹净。对策:提高焦点、降低速度。 |
| 硬渣(倒刺状) | 坚硬、焊死、需打磨 | 重铸层 (铁) | 成因:欠反应或能量不足。功率太小或气压不够,铁水未氧化便冷却凝固。对策:提高功率、增加气压。 |
05
总结与建议
Summary & Recommendations激光切割工艺是一个热平衡(激光输入)与力平衡(气体吹除)的博弈过程。
- 硬件基石:保护镜片必须保持绝对清洁,喷嘴同心度必须校准。这是所有参数调整的前提。
- 材质逻辑:切碳钢靠”烧”(化学能),关注氧气纯度和焦点高度;切不锈钢/铝靠”吹”(动能),关注功率密度和气压稳定性。
- 缺陷速查口诀:
- 渣软 → 调慢速度、抬高焦点。
- 渣硬 → 调大功率、调大气压。
- 纹路粗 → 速度太慢(过烧)。
- 拖尾 → 速度太快(切不透)。